


Как широкоформатные ламинаторы-могут уменьшить проблемы с пузырьками воздуха и складками?
Oct 28, 2026
Оставить сообщение
К распространенным дефектам качества при использовании широкоформатных ламинаторов для обработки больших листов бумаги, отпечатков, рекламной графики, декоративных материалов и других материалов относятся пузырьки воздуха, морщины или плохая местная адгезия. Эти дефекты не только ухудшают внешний вид изделия, но и нарушают связь между пленкой и подложкой.
Пузыри и складки редко возникают по причине одного фактора; они могут быть вызваны комбинацией переменных, включая натяжение пленки, давление ламинирования, рабочую температуру, скорость подачи, состояние поверхности подложки и точность настройки оборудования. Поэтому решение этих вопросов в производственной среде требует комплексного подхода, учитывающего материалы, оборудование и процессы.
1. Поддержание стабильного натяжения мембраны.
Натяжение тонкой пленки – ключевой фактор, влияющий на качество широкоформатного-ламинирования.
Если натяжение слишком слабое, пленка может провисать, раскачиваться или скапливаться во время подачи, вызывая появление складок в зоне ламинирования (зажима). И наоборот, если натяжение слишком велико, пленка может растянуться и деформироваться, что может привести к последующей усадке или скручиванию краев после завершения процесса ламинирования.
Поэтому настройки натяжения следует тщательно откалибровать в соответствии с материалом, толщиной и шириной пленки. Приступая к зоне ламинирования, важно следить за тем, чтобы пленка оставалась гладкой и ровной.
Для материалов широкого-формата особенно важна равномерность натяжения по ширине. Оснащение станка стабильной системой контроля натяжения помогает минимизировать возможные колебания, вызванные ручной регулировкой.
2.Оптимизация давления ламинирования
Ролики для ламинирования должны оказывать достаточное и равномерное давление, чтобы обеспечить достаточный контакт между пленкой и подложкой.
Если давление слишком низкое, пленка может не полностью сцепиться с подложкой, оставляя захваченный воздух в виде пузырьков. Если давление будет слишком высоким, материал вызовет деформацию, повреждение пленки или неравномерное распределение клеевого слоя.
Существует заблуждение, что чем выше давление, тем лучше, а настройки следует подбирать в зависимости от толщины подложки, особенностей пленки и требований процесса ламинирования.
3. При появлении локальных пузырьков воздуха проверьте постоянное давление на обоих концах валиков для ламинирования, а также наличие посторонних предметов, признаков износа или неровностей на валике. 3. Поддерживайте соответствующую температуру ламинирования.
Во время термического ламинирования установленная температура напрямую влияет на текучесть и характеристики сцепления пленки и ее клеящего слоя.
Если температура слишком низкая, клеевой слой может быть недостаточно активирован, что приведет к слабой связи между пленкой и подложкой, что может легко привести к образованию пузырьков воздуха или локальному отслоению. И наоборот, если температура слишком высока, пленка может деформироваться или сжаться, что может повлиять на качество поверхности печатного материала.
Фактическая температура не должна основываться на одном фиксированном значении, а должна корректироваться с учетом таких факторов, как тип пленки, материал основы, скорость работы оборудования и специфические свойства клеевого слоя.
Если оборудование имеет функцию зонального контроля температуры, важно обеспечить стабильность температуры различных секций, чтобы предотвратить нестабильное качество ламинирования из-за чрезмерной разницы температур.
4. Правильно контролируйте скорость подачи и ламинирования.
Скорость работы устройства также влияет на степень сцепления пленки с основой.
Если скорость слишком высока, материал будет находиться в зоне (прессования) меньше времени. Если температура и давление не отрегулированы соответствующим образом, это означает недостаточную адгезию или попадание воздуха.
Если скорость слишком низкая, материал может слишком долго подвергаться воздействию высоких температур, что может привести к деформации пленки или другим проблемам с массой.
Поэтому в производственном процессе необходимо тщательно балансировать скорость, температуру и давление. При переходе на другие материалы не просто повторно используйте предыдущие производственные параметры; вместо этого выполните пробное ламинирование и внесите дополнительные корректировки.
5. Содержите поверхности подложки и пленки в чистоте.
Присутствие пыли, обрезков бумаги, масла или других посторонних веществ в зоне ламинирования может легко привести к образованию местных комков или пузырьков воздуха.
Перед производством поверхность подложки должна быть проверена, чтобы убедиться в отсутствии явных загрязнений на поверхности пленки. Если во время печати, резки или транспортировки на носителе накапливается большое количество бумажного мусора, перед ламинированием его необходимо очистить.
При длительном-хранении пленки следует проверить состояние ее поверхности и убедиться в отсутствии впитывания влаги, деформации и других проблем.
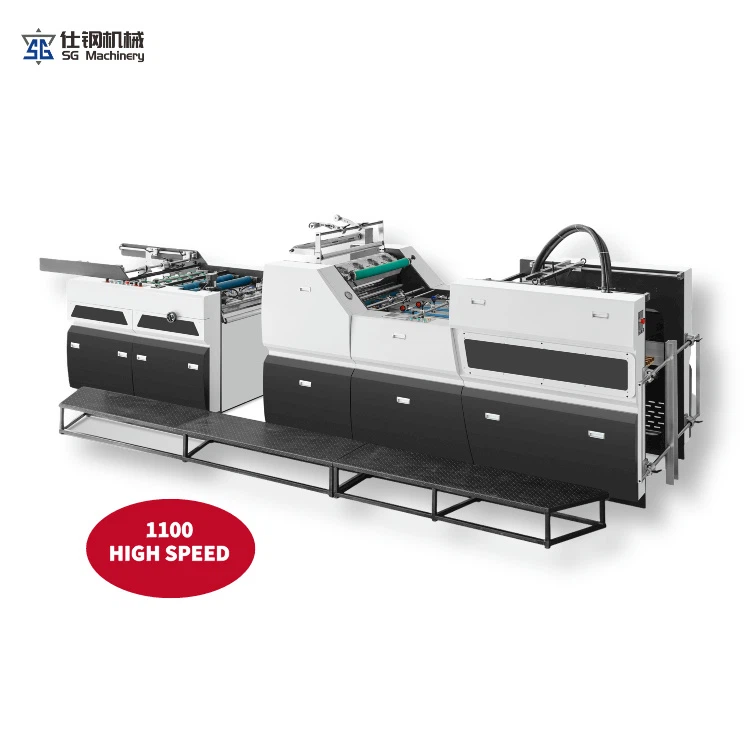
6. Проверьте плоскостность пленки и подложки.
Если сам материал имеет значительную кривизну, деформацию или неравномерную толщину, во время ламинирования могут возникнуть складки. Для материалов широкого-формата: чем больше поперечная ширина, тем выше общие требования к плоскостности и растяжению. Если натяжение рулона пленки непостоянно-например, если края слабее или плотнее центра,-материал может смещаться (извилисто) или создавать локальные морщины внутри оборудования.
Поэтому перед производством необходимо проверить состояние рулонов пленки и подложек. Если материал имеет значительную деформацию, его необходимо обработать или заменить материалом, соответствующим требованиям.
7. Адаптируйте систему веб-руководства соответствующим образом.
Если пленка или носитель продолжает смещаться в одну сторону во время широкоформатного-ламинирования, края легко сминаются.
Для оборудования с системой автоматической направляющей кромки (-выравнивания кромки) параметры должны быть правильно настроены в соответствии с шириной и рабочим состоянием материала. Слишком сильная коррекция может привести к раскачиванию материала вперед и назад, поэтому направляющий эффект должен быть стабильным.
Если материал продолжает дрейфовать в течение длительного периода времени, проблему не следует решать простым увеличением чувствительности навигационной системы. Вместо этого следует проверить параллельность направляющих роликов, состояние прижимного ролика и равномерность намотки материала.
8. Проверка точности роликов и оборудования.
Прижимные ролики являются ключевой деталью, которая напрямую влияет на качество ролика.
Если на поверхности барабана имеются царапины, остатки или износ, давление пленки будет распределяться неравномерно, что приведет к образованию пузырьков воздуха или складок. Кроме того, если прижимные ролики не полностью параллельны, давление может быть слишком высоким с одной стороны и недостаточным с другой.
Поэтому в соответствии с требованиями к техническому обслуживанию оборудования необходимо регулярно очищать и проверять барабан, направляющий барабан и соответствующие компоненты привода.
Для давно-используемых широкоформатных-ламинаторов наличие пузырьков воздуха или складок в определенной области при повторяющихся регулировках может указывать на изменение механической точности оборудования.
Часто задаваемые вопросы
Вопрос 1. Каковы наиболее распространенные причины появления пузырьков воздуха при широкоформатном ламинировании?-
Общие причины включают нестабильное натяжение пленки, недостаточное давление на головку, неправильную температуру, слишком быструю подачу или пыль на подложке или поверхности пленки. Первопричину следует выявить посредством анализа конкретных производственных процессов.
В2: Каковы первые изменения в морщинах в процессе установки патчей? Рекомендуется наблюдать за положением и формой формирования любой складки, затем проверять натяжение пленки, гладкость материала, состояние подачи и работу направляющих роликов. Значительная корректировка отдельных параметров не рекомендуется.
В3: Чем выше давление ламинирования, тем меньше вероятность образования пузырьков воздуха?
Не обязательно. Когда давление недостаточно, это может привести к недостаточной адгезии, а когда давление слишком велико, это может привести к деформации или неровностям материала адгезионного слоя. Правильный метод — ламинирование в соответствии с конкретными требованиями к материалу и процессу.
В4: Почему после замены мембраны часто появляются пузырьки воздуха?
Различные пленки различаются по толщине, характеристикам поверхности, адгезии и термической усадке; в результате ранее использованные настройки температуры, натяжения и скорости могут оказаться неприемлемыми. Когда материал меняется, лучше всего экспериментировать с новыми процессами.
Вопрос 5. Почему широкоформатные-материалы более склонны к смещениям (проблемам с отслеживанием) и складкам?
Широкоформатные материалы имеют большое поперечное расстояние, и к равномерности натяжения, параллельности направляющих роликов и гладкости материала предъявляются более высокие требования. Любая нестабильность в этих областях усугубляет такие проблемы, как вывихи или морщины.