


Как широкоформатные ламинаторы-обеспечивают ровность ламинирования и качество склеивания?
Sep 23, 2026
Оставить сообщение
Широкоформатные-ламинаторы широко используются в рекламном производстве, полиграфии, упаковке, вывесках, графической продукции и других отраслях. Они в основном используются для приклеивания защитных, декоративных или функциональных мембран к таким основам, как бумага, полипропилен, ПВХ и материалы для крупной печати. Для материалов широкого-формата, чем больше площадь ламинирования, тем выше требования к стабильности работы, натяжению материала, давлению ламинирования и контролю температуры. Неправильные настройки параметров могут легко привести к образованию пузырьков воздуха, складкам, скручиванию краев и плохой адгезии.
Поэтому, чтобы получить гладкую и надежную поверхность ламинирования, необходимо всесторонне контролировать несколько факторов, таких как подготовка материала, контроль натяжения, регулировка давления, регулировка температуры, скорость ламинирования и точность оборудования.
1. Держите поверхность подложки гладкой и чистой;
Перед ламинированием необходимо проверить состояние поверхности ламинирующего материала. Если на поверхности подложки имеется пыль, масло, влага или заметные складки, во время этого процесса могут возникнуть пузырьки воздуха или локальные дефекты склеивания.
Бумага, рекламная графика и печатные материалы должны быть предварительно обработаны, чтобы обеспечить гладкость, а поверхности должны оставаться сухими и чистыми. Рулонные материалы также необходимо проверять на предмет скручивания, скручивания и неравномерной толщины.
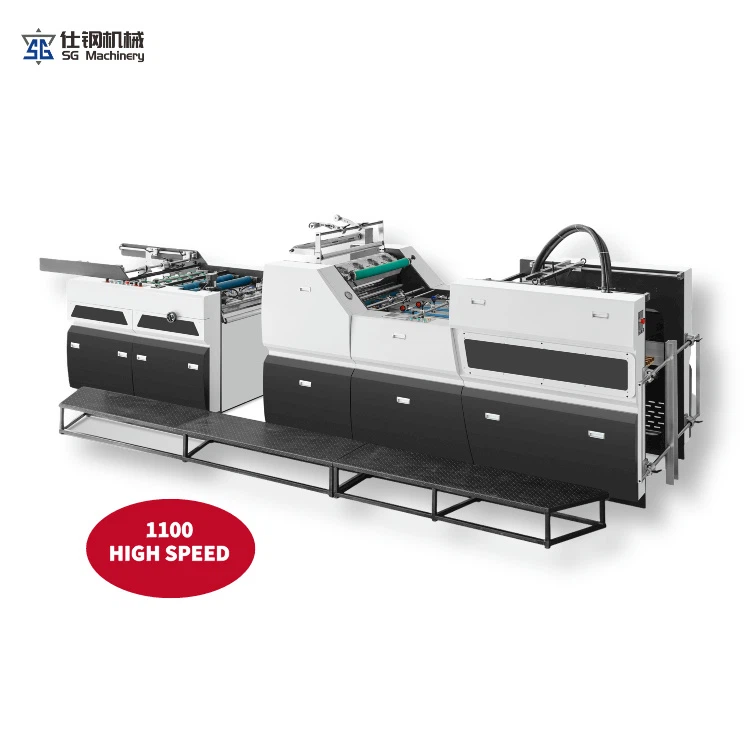
Хорошее состояние подложки — это использование широкоформатного-ламинатора для достижения гладкости.
2. Правильное натяжение материала контроля
В процессе широкоформатного ламинирования-материал обычно подается непрерывно. Если натяжение слишком велико, материал будет растягиваться, деформироваться или сжиматься при попадании в зону ламинирования; если натяжение слишком слабое, материал расслабится, сместится или сморщится.
Поэтому натяжение ламинатора необходимо регулировать в зависимости от толщины, ширины и свойств материала подложки, чтобы гарантировать стабильность материала при входе в зону ламинирования.
Контроль натяжения особенно важен для широких роликов; по мере увеличения ширины материала небольшие изменения натяжения увеличиваются, что в конечном итоге влияет на плоскостность всей пластины.
3. Обеспечьте равномерное давление валика для ламинирования.
Ролик для ламинирования отвечает за прижатие пленки и подложки друг к другу, а равномерность давления напрямую влияет на качество склеивания. Если давление на обе стороны ламинированного барабана неравномерно, во время использования материал может сморщиться по диагонали или образоваться пузырьки воздуха, при этом одна сторона материала будет хорошо склеена, а другая - плохо.
Таким образом, машина по ширине должна поддерживать хорошую параллельность валков и соответствовать толщине материала и требованиям регулировки давления пластины. Давление не должно быть выше хорошего, давление должно быть достаточно высоким, чтобы обеспечить надлежащую адгезию, избегая при этом проблем с вмятинами или деформацией материала.
4. Правильный контроль температуры ламинирования.
В процессах термического ламинирования температура напрямую влияет на текучесть и качество сцепления клеевого слоя.
Если температура слишком низкая, клеевой слой может активироваться не полностью, что приведет к слабой связи между пленкой и подложкой. И наоборот, если температура слишком высокая, пленка деформируется, сжимается или даже повреждает подложку.
Поэтому оператор должен установить соответствующую рабочую температуру в соответствии с конкретным материалом пленки, подложкой и типом клея.
Кроме того, зона нагрева широкополосной композитной машины должна быть распределена равномерно. Разница в температуре разной ширины может привести к неодинаковому качеству склеивания в разных регионах.
5. Контроль скорости ламинирования.
Скорость ламинирования также влияет на конечный результат.
Если оборудование работает слишком быстро, время пребывания материала в зоне ламината может сократиться, что может привести к недостаточному нагреву или давлению. Если скорость слишком низкая и материал подвергается воздействию высоких температур в течение длительного времени, это может повлиять на эффективность производства.
На практике корректировки следует производить на основе комбинации параметров, таких как тонкопленочные материалы, подложка, температура и давление, а не просто стремиться к более высоким скоростям ламинирования.
Стабильная рабочая скорость помогает минимизировать колебания материала и обеспечивает процесс ламинирования.
6. Минимизируйте перекосы и поперечные морщины.
Широкоформатные материалы склонны к смещению во время непрерывной транспортировки. Если материал отклоняется от правильного пути, положение ламинирования может сместиться, что может привести к образованию диагональных складок.
Поэтому широкоформатные ламинаторы обычно требуют надежных направляющих и механизмов-направления полотна для поддержания правильного пути между подложкой и пленкой.
Кроме того, точность установки размоточного, направляющего и ламинирующего роликов также влияет на перемещение материала. Поддержание хорошей параллельности между роликами машины помогает уменьшить боковое смещение материалов во время транспортировки. Выбирайте совместимые пленки для ламинирования и подложки
Не все ламинаты совместимы с одинаковыми параметрами ламинирования.
Различные типы защитных пленок, такие как ПЭТ, ПВХ и ПП, различаются по толщине, гибкости, поверхностным свойствам и адгезии. Аналогично, свойства поверхности различных бумажных материалов, рекламных материалов и пластиковых подложек различаются.
Поэтому при выборе широкоформатного ламинатора- важно убедиться, что оборудование соответствует конкретным используемым пленкам и подложкам, а температура, давление, скорость и натяжение отрегулированы в соответствии с характеристиками материала.
Пробное тестирование перед полноценным производством помогает выявить проблемы совместимости материалов на ранней стадии.
8. Содержите ролики для ламинирования и оборудование в чистоте.
Если клей, пыль или другие загрязнения прилипают к поверхности ламинирующих валиков, это напрямую влияет на качество сцепления между подложкой и пленкой.
Например, частицы на поверхности барабана могут вызвать локальные неровности на готовом изделии, а остатки клея могут привести к неровностям поверхности.
В результате широкоформатные ламинаторы-требуют регулярной очистки ламинирующих валов, направляющих прижимных устройств и транспортных компонентов в соответствии с инструкциями по эксплуатации, а также проверки на предмет износа или повреждений поверхности прижимных устройств.
9. Оптимальные параметры, определенные путем выборочного тестирования.
Не существует единого набора параметров ламинирования, применимого ко всем материалам и изделиям.
Фактические подложки и пленки следует протестировать до начала полномасштабного-производства. Оценивая плоскостность, адгезию и прозрачность ламинированного изделия-и проверяя наличие дефектов, таких как пузырьки воздуха или складки,-операторы могут точно-настраивать температуру, давление, натяжение и скорость.
Определите стабильные параметры процесса перед массовым производством, чтобы минимизировать отходы материала и повысить общую эффективность производства.
Заключение:
Достижение превосходной плоскостности и качества склеивания при широкоформатном-ламинировании зависит не от одного компонента, а от синергии точности оборудования, состояния материала и параметров процесса. Конечное качество ламината важно для чистоты и выравнивания основания, стабильности натяжения, равномерности давления валков, точности контроля температуры и правильной скорости работы.
Помимо максимальной ширины и скорости широкоформатных ламинаторов, фальцевальных машин, основное внимание следует уделить контролю натяжения, регулировке давления, регулированию температуры, возможностям направления полотна и общей устойчивости оборудования. Что касается профессиональных тонких пленок или материалов подложки, перед покупкой рекомендуется использовать реальные материалы для тестирования образцов, чтобы выбрать широкоформатный-ламинатор, который лучше всего соответствует вашим конкретным производственным требованиям.